생산스케줄러 5

3. [금형업종] 시타 재진입 · 회차 (pass_no) 관리

시타 재진입 · 금형업 스케줄링의 최대 변수Section 1 에서 다룬 대로 · 시타 (試打 · Trial Shot) 은 · 금형 완성 후 · 실 사출/프레스 기계에 걸어 시험 성형하는 공정입니다. 문제 발견 시 · 금형 수정 → 재시타 → 또 문제 → 수정 → ... 반복.실무 통계:평균 시타 회차 · 2-4회각 시타·수정 · 1주 소요시타 총 소요 · 전체 리드타임의 30-50%예정 시타 2회 · 실제 3-4회 늘어남 · 빈번즉 · 라우터 · 자재·설비 다 정해도 · 시타 결과에 따라 라우터 자체가 늘어남. 이게 금형업 스케줄링을 대량생산과 근본적으로 다르게 만드는 요인입니다. 왜 시타 회차가 늘어나는가시타 · 한 번에 통과 못 하는 이유:문제 유형원인발생 빈도치수 오차CAM 시뮬 실 조건 반영 부족..

2. [금형업종] 긴 라우터 · 15-20 공정 · 복잡한 공정 흐름

전형적 금형 라우터금형 제작은 · 대량생산 부품 대비 · 훨씬 긴 라우터 (공정 순서) 를 따릅니다. 대량생산은 · 3-5 공정으로 완성되는 반면 · 금형은 · 크기·정밀도 요구에 따라 · 15-20 공정 을 순차 통과합니다.대형 금형 · 전형적 라우터[1] 도면 설계 · CAM 프로그램[2] 소재 절단 (강재 SKD11·NAK80 등)[3] 거친 CNC 가공 (Roughing)[4] 열처리 (Hardening · Furnace 배치)[5] 정밀 CNC 가공 1차 (Semi-Finishing)[6] EDM 방전가공 (전극 제작 + 가공)[7] 정밀 CNC 가공 2차 (Finishing)[8] 연삭 · 래핑 (Grinding · Lapping)[9] 표면 처리 (도금 · 질화 · 쇼트피닝 ..

생산스케줄링 기능 - 근무시간 변경

VanillaSchedule은 기초데이터로 근무시간과 휴식시간을 관리합니다. 하지만 매번 스케줄링 중 연장근무가 필요하다가 판단될 경우 스케줄링을 벗어나 기초데이터를 수정하기에는 번거러움이 있습니다. VanillaSchedule은 생산스케줄링 중 화면모드를 근무시간으로 바꾸고 근무시간을 바꿀 수 있습니다. 위 그림 처럼 왼쪽 상단의 화면모드를 근무시간으로 바꾸면 오른쪽 상단의 버튼들이 근무시간을 위한 버튼들로 바뀌게 됩니다. 이중 공정별근무 버튼을 드래그 하여 간트차트에 올려놓으면 해당 공정의 근무시간이 설정됩니다. 마우스로 이동하거나 모서리를 드래그 하여 폭을 조절 할 수 있습니다. 그 위에 타스크별근무를 가져다 놓으면 해당 타스크의 근무시간이 설정됩니다. 우선순위는 타스크 > 공정 > 전체 순으..

생산스케줄링 2026.09.08

기초데이터 전반

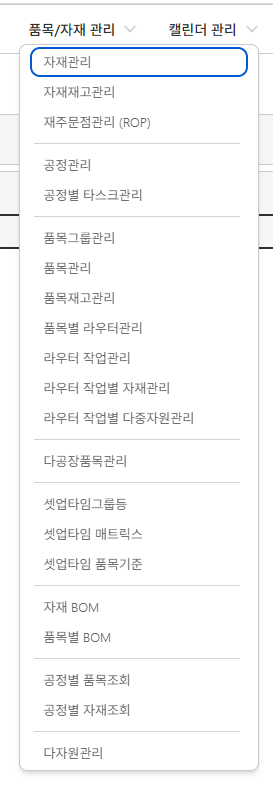
VanillaSchedule의 기초데이터는 스케줄링을 하기위한 품목관련 데이터와 생산일정과 관련된 일정 데이터로 크게 나뉩니다. 메뉴를 보면 아시겠지만 다양한 정보가 존재하며 공장에서 필요로 하는 정보까지 관리하고 필요치 않은 정보는 사용하지 않으면 됩니다. 공장이 다자원관리를 안한다면 굳이 다자원 관리를 할 필요가 없습니다. 캘린더관리의 메뉴는 아래와 같습니다. 위 2가지의 기초데이터를 기반으로 생산스케줄링이 완성됩니다.

기초데이터 2026.09.06